Окрашивание металлических конструкций: технологии, материалы и оборудование.
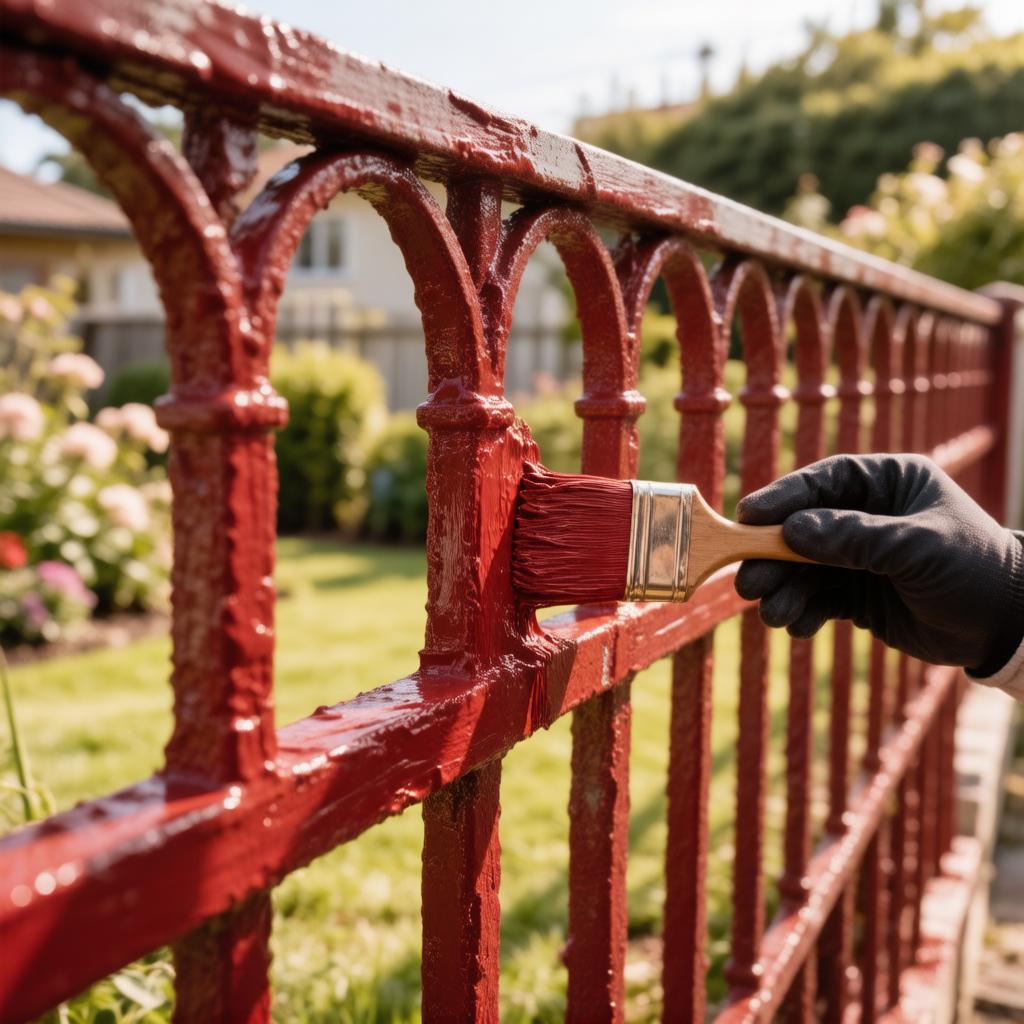
Подготовка и окрашивание металлических конструкций — это многоступенчатый технологический процесс, где качество финишного покрытия на 80% зависит от правильности подготовки основания. Нарушение технологии на любом этапе приводит к преждевременной коррозии (подплёночной ржавчине) и отслоению лакокрасочного материала (ЛКМ).
Ниже представлено подробное описание процесса для черных металлов (стали), эксплуатируемых в условиях открытой атмосферы.
1 Механическая очистка поверхности
Цель этапа — удаление прокатной окалины, рыхлой и пластовой ржавчины, а также старых отслаивающихся слоев краски.
- Ручной инструмент: используется для локального ремонта или труднодоступных мест. Применяются стальные щетки (витые или жгутовые), скребки и абразивная шкурка зернистостью P60–P80.
- Механизированный способ: углошлифовальные машины (УШМ) с лепестковыми или зачистными дисками. Для удаления толстых слоев ржавчины эффективны игольчатые пистолеты (молотки), которые скалывают окалину ударным воздействием.
- Абразивоструйная (пескоструйная) очистка: самый эффективный промышленный метод. Сжатый воздух подает абразивный материал (кварцевый песок, купершлак, стальную дробь) на высокой скорости. Это не только удаляет коррозию до чистого металла (степень очистки Sa2.5 по ISO 8501-1), но и создает необходимый профиль шероховатости (якорный профиль), который увеличивает площадь контакта грунта с металлом и улучшает адгезию.
2 Обезжиривание и обеспыливание
Даже визуально чистый металл покрыт тончайшей пленкой консервационных масел, смазочно-охлаждающих жидкостей или отпечатков пальцев. Если нанести грунт поверх жира, краска «схватится» за масляную пленку, а не за металл.
- Растворители: используются органические растворители — уайт-спирит, нефрас, сольвент или изопропиловый спирт. Поверхность протирается безворсовыми салфетками методом «двойного протирания»: сначала смоченной ветошью удаляют основную массу загрязнений, затем сухой — остатки растворителя.
- Щелочные моющие средства: для промышленных объемов применяются водные растворы технических моющих средств (ТМС) с ПАВ. Деталь погружается в ванну или обрабатывается струей горячего раствора с последующей промывкой водой.
- Важное правило: Обезжиривание всегда проводится после механической очистки, так как абразив просто размажет масло по всей поверхности, если оно там присутствует.
3 Химическое травление (при необходимости)
Если механически невозможно удалить въевшуюся ржавчину в раковинах или сварных швах, применяется химическое воздействие.
- На поверхность наносится преобразователь ржавчины на основе ортофосфорной кислоты. Он вступает в реакцию с оксидами железа (Fe₂O₃), превращая их в инертные фосфаты железа.
- После реакции (обычно 12–24 часа) белый солевой налет необходимо смыть водой и просушить. Современные кислотные грунты позволяют пропустить этот этап, нейтрализуя остаточную коррозию непосредственно при нанесении.
4 Грунтование (формирование конверсионного слоя)
Грунт выполняет две функции: обеспечивает адгезию финишного слоя и создает барьерную защиту от влаги.
- Изолирующие алкидные грунты (например, ГФ-021): Бюджетный вариант для сухих помещений. Создают пленку, отделяющую металл от среды. Имеют слабую стойкость к постоянной влаге.
- Фосфатирующие грунты (ВЛ-02/ВЛ-023): Двухкомпонентные составы на основе поливинилбутираля и ортофосфорной кислоты. Они буквально въедаются в структуру стали, создавая пассивную пленку. Идеальны для оцинкованной стали и алюминия, а также для защиты сварных швов.
- Эпоксидные грунты: Самые прочные. Не пропускают молекулы воды (низкая влагопроницаемость). Отлично защищают днища автомобилей и портовые сооружения. Позволяют наносить покрытие на поверхности со степенью очистки St2 (тщательная ручная очистка).
- Цинкосодержащие грунты (холодное цинкование): содержат до 96% металлического цинка. Обеспечивают катодную (протекторную) защиту: при повреждении краски первым разрушается цинк, спасая сталь под ним.
5 Окрашивание (промежуточные и финишные слои)
Выбор между эмалью и грунт-эмалью зависит от бюджета и требований к долговечности.
Традиционная схема (Грунт + Эмаль):
- Промежуточный слой: часто используется антикоррозионная эмаль (например, полиуретановая или эпоксидная), которая добавляет толщину защитному слою.
- Финишный слой: Декоративная атмосферостойкая эмаль (акриловая, полиуретановая). Она отвечает за УФ-стойкость (невыцветание) и глянец. Полиуретановые эмали наиболее стойки к истиранию и химии.
Упрощенная схема (Грунт-эмаль типа «3 в 1»):
Современные составы содержат в себе преобразователь ржавчины, грунт и финишную эмаль. Они наносятся прямо на плотно держащуюся ржавчину (до 100 микрон). Это экономит время, исключая этапы отдельного обезжиривания и грунтования, однако срок службы такого покрытия обычно на 30–40% ниже, чем у полноценной системы «грунт + эмаль».
6 Технологические нюансы нанесения
- Температурный режим: Большинство ЛКМ наносятся при температуре от +5 °C до +30 °C и влажности воздуха не выше 80%. При более низких температурах замедляется испарение растворителя, что ведет к появлению пор («кипению») и снижению твердости пленки.
- Межслойная сушка: Каждый последующий слой должен наноситься после высыхания предыдущего «на отлип» (когда пыль к нему уже не липнет, но слой еще слегка мягкий внутри). Нанесение мокрого слоя на полностью высохший твердый требует обязательного матирования (зашкуривания) для создания сцепления.
- Толщина слоя: контролируется толщиномерами мокрого слоя во время работы. Суммарная толщина сухой пленки (DFT) для надежной защиты металлоконструкций III группы ответственности должна составлять не менее 120–160 мкм.