Пескоструйная очистка металлоконструкций: технологии, материалы и оборудование.
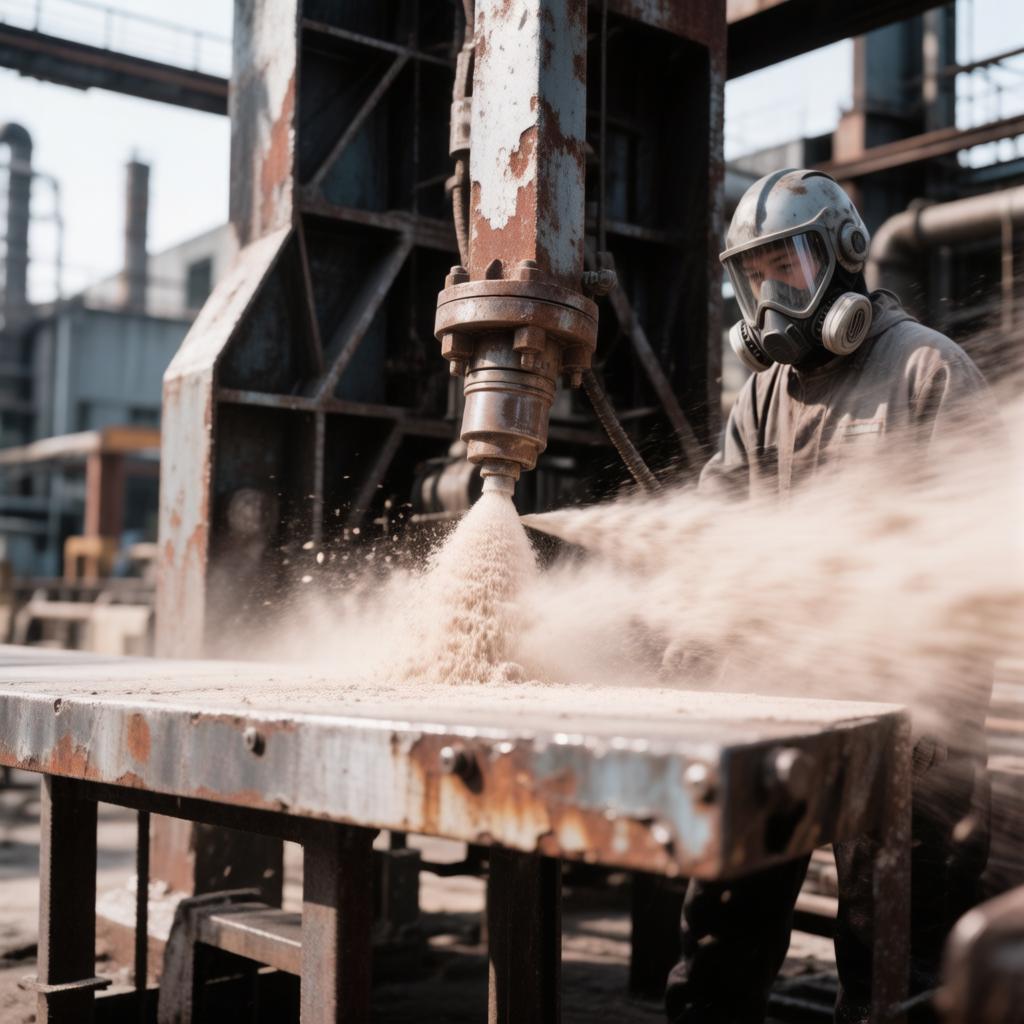
Пескоструйная очистка металлоконструкций — это метод холодной абразивной обработки, при котором частицы материала разгоняются сжатым воздухом до скоростей 300–750 м/с и механически удаляют с поверхности ржавчину, окалину, старые лакокрасочные покрытия и загрязнения. Технология обеспечивает создание профиля шероховатости высотой 30–80 микрометров, что увеличивает адгезию последующего лакокрасочного покрытия в несколько раз.
1 Принцип работы оборудования
Процесс основан на кинетической энергии абразивных частиц. Система состоит из следующих узлов:
- Компрессор: Источник сжатого воздуха (давление от 4 до 12 атмосфер). Для качественной очистки необходим расход не менее 5–7 м³/мин.
- Влагоотделитель: Критически важный элемент, удаляющий конденсат из воздушного потока. Влага вызывает слипание песка, забивание шлангов и сопел, а также провоцирует мгновенную коррозию очищенного металла.
- Абразивоструйный аппарат (бак): Резервуар для загрузки абразива.
- Напорные установки: Давление создается непосредственно в баке со смесью. Обеспечивают высокую производительность (5–20 м²/ч) и используются для масштабных работ на открытом воздухе.
- Инжекторные установки: Воздух создает вакуум, засасывая песок из отдельной емкости. Производительность ниже (1–3 м²/ч), но они подходят для деликатной обработки тонкостенных деталей.
- Шланги высокого давления: Армированные магистрали для подачи смеси к рабочему месту.
- Сопло: формирует рабочий поток. Изготавливается из карбида бора (служит 500–1000 часов), карбида вольфрама или керамики (до 300 часов). Диаметр отверстия обычно составляет 6–12 мм; чем больше диаметр, тем выше потребление воздуха и абразива.
2 Применение кварцевого песка: фракции и характеристики
Кварцевый песок исторически является классическим абразивом благодаря доступности и низкой стоимости (10–20 рублей за кг). Для пескоструя используется сухой прокаленный песок фракцией от 0,1 до 2,5 мм:
- 0,5–1,5 мм: для тонкой очистки, удаления легкой ржавчины и создания мелкого профиля.
- 2,0–2,5 мм: для грубой очистки толстой окалины и многослойных покрытий. Материал проходит предварительный рассев на десятки фракций для исключения пыли и обеспечения стабильного потока. Твердость по шкале Мооса — около 7 единиц. Песок способен очистить металл до степени Sa 2 – Sa 2.5 (по ISO 8501-1).
3 Технологический процесс
- Подготовка: Защита участков, не подлежащих обработке (резьбы, подшипники, уплотнения), с помощью малярной ленты и защитных экранов.
- Настройка: Установка рабочего давления (для плотной окалины — 6–8 атм, для краски — 3–4 атм) и регулировка дозатора абразива.
- Обработка: Оператор удерживает сопло под углом 45–90 градусов к поверхности на расстоянии 15–30 см. Движения должны быть равномерными, без задержек на одном месте во избежание деформации металла.
- Контроль качества: Оценка чистоты визуально и профилометром (измерение высоты неровностей).
- Антикоррозийная защита: Нанесение грунтовки в течение 2–4 часов после очистки, так как свежий стальной профиль мгновенно окисляется на воздухе.
4 Безопасность и нормативное регулирование
При использовании сухого кварцевого песка образуется силикатная пыль (диоксид кремния). Вдыхание этих частиц вызывает неизлечимое профессиональное заболевание — силикоз. Согласно постановлению главного санитарного врача РФ от 26.05.2003 № 100, применение кварцевого песка для сухой открытой пескоструйной обработки запрещено. Допустимы следующие варианты его использования:
- Гидропескоструйная обработка (смесь песка с водой и ингибиторами коррозии), которая полностью подавляет пыление.
- Работа в герметичных обитаемых камерах с мощной приточно-вытяжной вентиляцией (кратность воздухообмена 10–15 объемов в час) и системами сбора отработанного абразива.
- Обязательное использование СИЗ оператора: автономного дыхательного аппарата с подачей чистого воздуха, защитного костюма и перчаток.
5 Типичные ошибки
- Использование влажного песка без влагоотделителя (приводит к комкованию и остановке процесса).
- Слишком малый угол наклона сопла (менее 45°), что снижает эффективность удара и приводит к рикошету абразива.
- Превышение давления на тонколистовом металле (вызывает деформацию и появление «апельсиновой корки»).
- Задержка начала грунтования более чем на 4 часа после очистки.