Полиэфирная смола, автомобильный тюнинг и ремонт: технологии, материалы и оборудование.
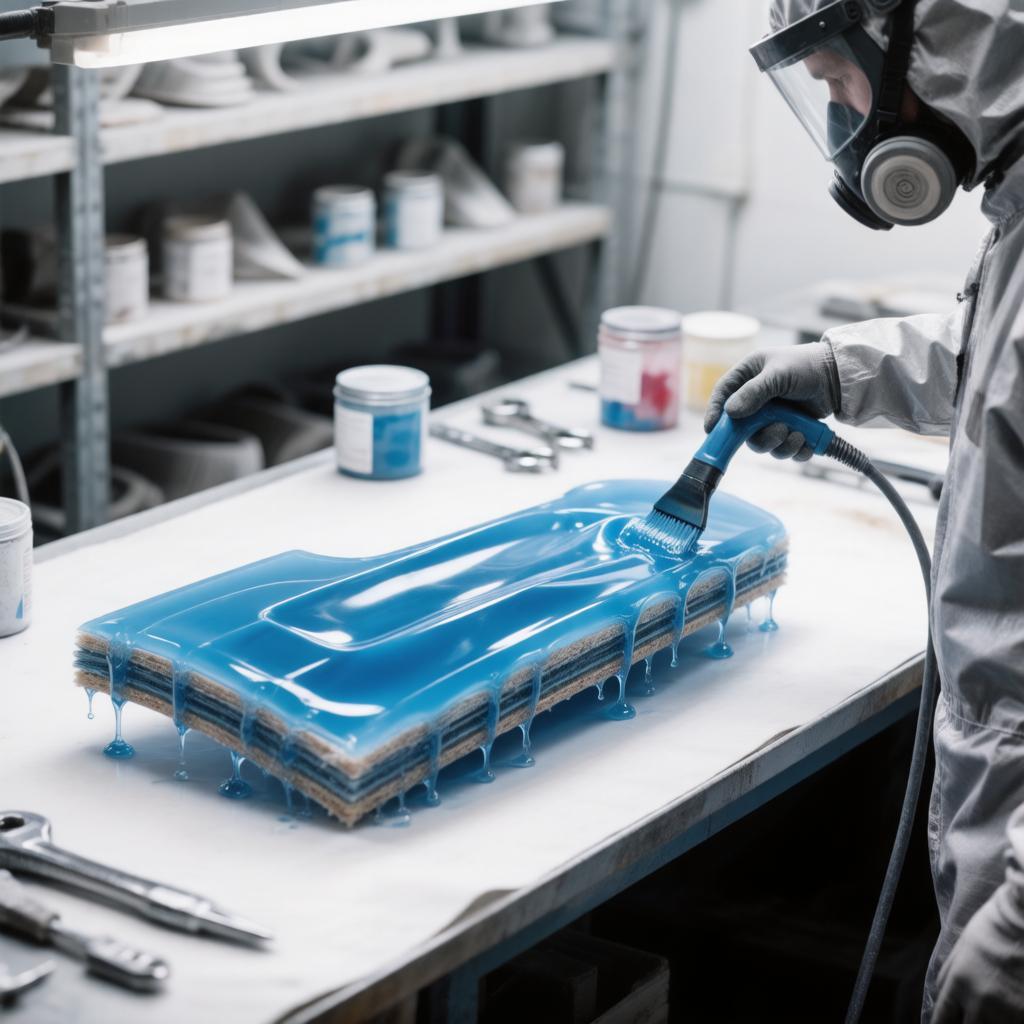
Технология изготовления и ремонта автомобильного тюнинга (бамперов, спойлеров, расширителей арок) с применением полиэфирной смолы основана на создании стеклопластика — композитного материала, где связующим веществом выступает полимер, а силовым каркасом — стекловолокно. Полиэфирная смола является стандартом в индустрии благодаря низкой стоимости и высокой скорости полимеризации по сравнению с эпоксидными аналогами.
Материалы и оборудование
| Категория |
Наименование и характеристики |
| Связующее |
Полиэфирная смола. Используется именно «ненасыщенная» литьевая смола для ламинатов. В комплекте всегда идет отвердитель. |
| Армирующие материалы |
1. Стекломат: хаотично рубленые волокна, скрепленные эмульсией. Плотность 300–600 г/м². Легко повторяет сложные формы, создает толщину.
2. Стеклоткань: плетеное полотно. Плотность 300–500 г/м². Дает максимальную прочность на разрыв, используется как внешний или силовой слой. |
| Вспомогательные составы |
Шпатлевка со стекловолокном (для выравнивания пор), грунт-праймер для пластика, акриловый грунт-наполнитель, финишная мелкозернистая шпатлевка. |
| Химия и расходники |
Ацетон или антисиликон (обезжиривание), малярный скотч, разделительные составы (воск, спирт PVA), кисти, валики (феноловые или металлические угловые). |
| Оборудование |
Углошлифовальная машина (УШМ/болгарка) с лепестковыми кругами, дремель (гравер) для тонкой подгонки, инфракрасный термопистолет (для гибки), компрессор, краскопульт. |
Технология изготовления детали (на примере бампера)
Процесс создания новой накладки делится на подготовку матрицы (формы) и формовку самого изделия.
1 Создание мастер-модели и матрицы
- Каркас: изготавливается из монтажной пены, пенопласта или скульптурного пластилина прямо поверх старого бампера.
- Геометрия: Модель доводится до идеала автомобильной шпатлевкой и шлифуется наждачной бумагой зерном P80–P240. Важно помнить: дефекты модели перейдут на матрицу, а затем на все будущие детали.
- Нанесение гелькоута: Поверхность покрывается специальным защитным составом (гелькоутом) черного цвета. Он создаст идеально гладкую лицевую сторону будущей детали.
- Ламинация матрицы: Наносится первый тонкий слой стекломата (150 г/м²) с полиэфирной смолой. После схватывания наращивается толщина слоями мата 300 и 450 г/м². Общая толщина матрицы должна быть не менее 4–5 мм.
2 Формовка детали
- Разделение: Готовая матрица снимается с мастер-модели, обрезаются края. Внутренняя поверхность матрицы полируется и обрабатывается разделительным воском в 3–4 слоя.
- Гелькоут изделия: Внутри матрицы наносится декоративный слой (обычно белый или черный).
- Первый слой (лицо): укладывается тонкая ткань (150–200 г/м²). Она лучше всего пропитывается и передает фактуру гелькоута без пузырей.
- Набор толщины: Основной объем создается стекломатом плотностью 300 и 450 г/м². Обычно достаточно 3–4 слоев для бампера. Каждый слой тщательно прокатывается валиком для удаления пузырьков воздуха («закипания»).
- Важное правило: Смолу смешивают небольшими порциями (по 200–300 грамм). Жизнеспособность смеси при +20°C составляет всего 15–30 минут. Передозировка отвердителя приведет к мгновенному закипанию и ломкости пластика.
- Съем: через 2–4 часа (когда пластик набрал «резиновую» твердость) деталь извлекают из матрицы.
Технология ремонта поврежденных элементов
Ремонт трещин и проломов на пластиковых заводских деталях (ABS, PP) или стеклопластиковых тюнинг-аттенюаторах имеет свою специфику.
- Подготовка трещины: Края повреждения расшиваются V-образной фаской с помощью болгарки или дремеля. Это нужно, чтобы слои стеклоткани легли заподлицо с поверхностью, а не бугром. Если трещина длинная, ее необходимо засверлить на концах сверлом 3–5 мм, чтобы остановить дальнейшее расползание разрыва.
Армирование изнутри:
- Поверхность зачищается корщеткой до чистого пластика/смолы и обезжиривается ацетоном.
- С обратной стороны наклеивается алюминиевый скотч или прикручивается временная опалубка (если дыра сквозная).
- Накладывается 3–4 слоя стекломата плотностью 450–600 г/м². Каждый последующий слой должен быть чуть больше предыдущего, создавая эффект пирамиды.
- Шпатлевание снаружи: после полимеризации внутреннего бандажа временный скотч удаляется. Фаска заполняется шпатлевкой со стекловолокном (она дает нулевую усадку и высокую жесткость).
- Финиш: Выравнивание грубых рисок (P80), нанесение мягкой финишной шпатлевки, вышкуривание под покраску по системе «сухо/насухо» абразивами P120 → P240 → P320.
Химические нюансы работы с полиэфирной смолой
- Катализ: Пропорция добавления ПМЭК обычно составляет 1–3% от массы смолы (10–30 мл на 1 кг). Меньше отвердителя — дольше сохнет, но риск неполимеризации. Больше — быстрее встывает, но становится хрупкой и желтеет.
- Температурный режим: при температуре ниже +15°C реакция практически останавливается. Для ускорения сушки используют тепловые пушки, но перегрев выше +60°C может вызвать деформацию геометрии детали.
- Усадка: Полиэфирная смола дает усадку около 5–7%. Именно поэтому нельзя пытаться выровнять ямы только слоем смолы — она утянет их еще сильнее. Обязательно использование армирующих матов.