Производство бетонных и газобетонных блоков: технологии, материалы и оборудование.
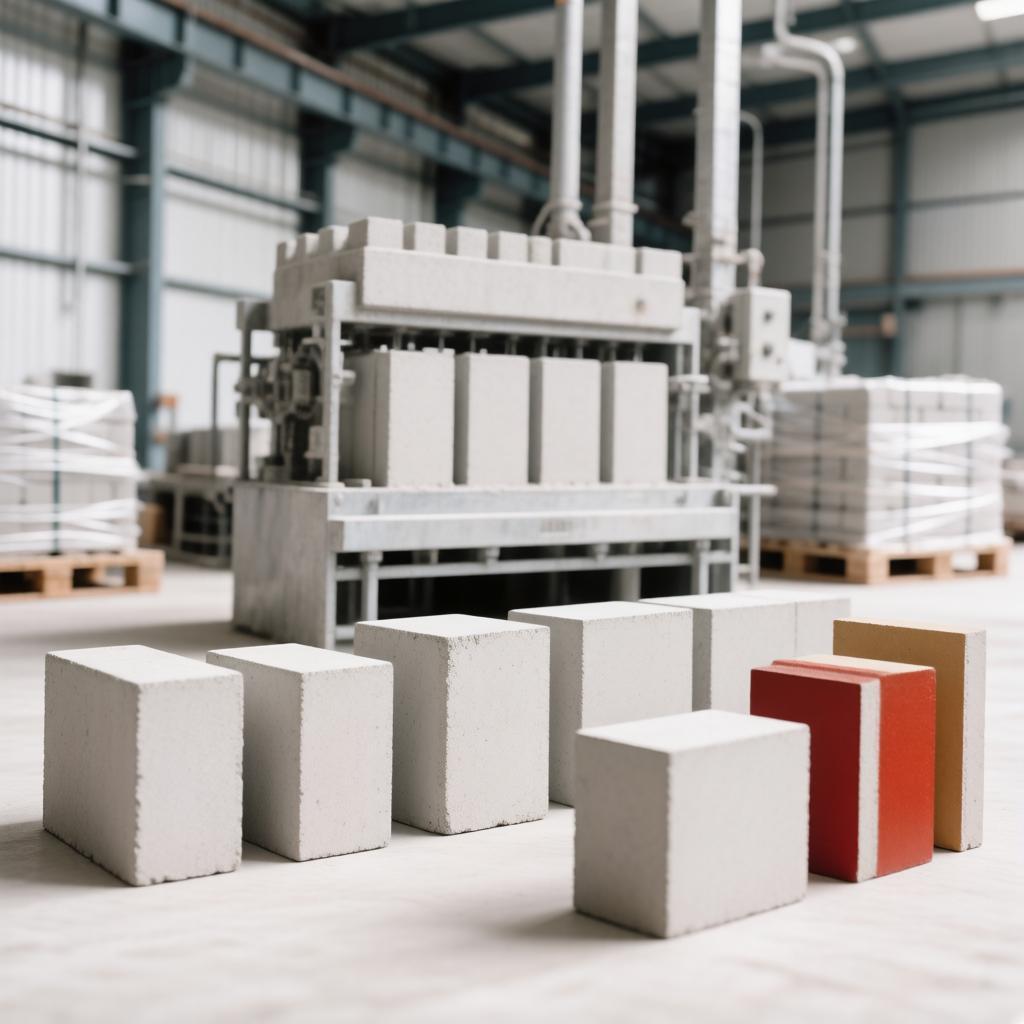
Производство бетонных и газобетонных блоков — это два принципиально разных технологических процесса, хотя оба начинаются с подготовки цементного связующего.
Производство классических бетонных (пескоцементных) блоков
Этот процесс направлен на получение плотного искусственного камня высокой прочности.
1. Сырьевые компоненты:
- Вяжущее: Портландцемент марок М400 или М500.
- Заполнитель: Строительный песок (фракция 0–5 мм), щебень или гравий (для полнотелых изделий).
- Вода: Очищенная, без примесей солей и органики.
- Добавки и пигменты: Пластификаторы (С-3, поликарбоксилаты) для снижения водопотребности, ускорители твердения (хлорид кальция, нитрит натрия), фиброволокно для микроармирования, а также железоокисные пигменты для получения цветного лицевого слоя.
2. Технологический цикл и оборудование:
| Этап |
Оборудование |
Особенности |
| Дозирование |
Весовые дозаторы тензометрического типа |
Обеспечивает точное соблюдение рецептуры по ГОСТ. Погрешность не должна превышать 1–2%. |
| Перемешивание |
Планетарный или двухвальный бетоносмеситель принудительного действия; ленточный конвейер |
Воду добавляют в первую очередь (около 80% объема), затем часть заполнителя для очистки стенок, после чего вводят цемент и остальной песок. Это предотвращает образование сухих комков цемента. Для цветных блоков пигмент вводится либо на этапе сухого смешивания (для сквозного окрашивания), либо заливается в форму первым слоем (для двухслойной вибропрессованной плитки). |
| Формование |
Полуавтоматические или автоматические вибропрессы |
Смесь подается в матрицу, где подвергается высокочастотной вибрации под давлением пуансона. Это удаляет пузырьки воздуха и обеспечивает идеальную геометрию блока. |
| Тепловлажностная обработка (ТВО) |
Пропарочные камеры ямного или щелевого типа |
Набор отпускной прочности (70%) происходит за 8–12 часов при температуре 60–80 °C и влажности 90–100%. Без пропарки блоки сохнут в цехе 24–28 суток. |
| Паллетизация |
Автоматический укладчик, вилочный погрузчик |
Готовые изделия укладываются на деревянные поддоны и обтягиваются стрейч-пленкой для созревания. |
Производство газобетонных блоков
Газобетон относится к ячеистым бетонам. Его главная особенность — создание пористой структуры внутри массива за счет химической реакции.
1. Сырьевые компоненты:
- Вяжущие: Портландцемент (М500 Д0), негашеная известь (оксид кальция).
- Наполнитель: Кварцевый песок (иногда заменяется золой-уноса ТЭЦ).
- Газообразователь: Алюминиевая паста или пудра (ПАП-1, ПАП-2). Расход составляет около 0,5 кг на кубометр смеси.
- Добавки: Гипсовый камень (регулирует сроки схватывания извести), пластификаторы, хлорид кальция для ускорения набора пластической прочности перед резкой.
2. Технологический цикл:
Существует два основных метода производства, определяющих конечные свойства материала:
- Автоклавный метод (наиболее распространенный): Блоки проходят обработку насыщенным паром высокого давления. Это обеспечивает высокую прочность, минимальную усадку (не более 0,5 мм/м) и точную геометрию.
- Оборудование: Мельницы тонкого помола песка, автоматизированные линии дозирования, вертикальные или горизонтальные смесители, системы точной резки массивов (резательные комплексы), автоклавы диаметром до 3,5 метров.
- Неавтоклавный метод: Твердение происходит естественным путем или в сушильных камерах при атмосферном давлении. Материал дешевле, но имеет большую усадку и меньшую морозостойкость.
Этапы производства (автоклавный метод):
- Помол песка: Песок измельчается в шаровых мельницах вместе с водой до состояния шлама (взвеси) для активизации кремнезема.
- Смешивание: В смеситель заливается песчаный шлам, добавляется цемент, известь, гипс и алюминиевая суспензия. Перемешивание длится 3–5 минут.
- Заливка и вспучивание: Смесь заливается в большие формы-кассету. В течение 20–40 минут происходит химическая реакция алюминия с гидроксидом кальция (Ca(OH)₂), выделяется водород (H₂), и смесь увеличивается в объеме, как дрожжевое тесто.
- Срезка горбушки и деление на массивы: после предварительного схватывания (через 2–3 часа) излишки смеси («горбушка») срезаются специальными струнами, а монолит разрезается на блоки заданных размеров высокоточным режущим комплексом.
- Автоклавирование: Разрезанные блоки на вагонетках закатываются в автоклав. Режим обработки: давление пара 12 атм (1,2 МПа), температура 190–193 °C, время выдержки — 10–12 часов. Под воздействием температуры и давления образуется новый минерал — тоберморит, придающий блокам конструкционную прочность.
- Упаковка: после остывания блоки упаковываются на паллеты промышленной обмоточной машиной.
Роль добавок и пигментов
- Для тяжелого бетона: Ключевую роль играют суперпластификаторы последнего поколения (поликарбоксилатные эфиры). Они позволяют снизить водоцементное отношение с 0,5 до 0,3–0,35, что напрямую увеличивает марочную прочность (с М150 до М250-М300) и морозостойкость. Железоокисные пигменты вводятся в количестве 3–5% от массы цемента. Важно учитывать их красящую способность: дешевые пигменты требуют большего расхода для достижения нужной яркости.
- Для газобетона: Основное влияние оказывают добавки-модификаторы реологии. Ускорители твердения (например, CaCl₂) необходимы, чтобы массив набрал достаточную структурную прочность (пластическую вязкость) до попадания в автоклав, иначе он деформируется под собственным весом или ножом резательной машины. Тонкодисперсные наполнители (микрокремнезем, метакаолин) повышают класс прочности (до B5.0 и выше) и снижают риск трещинообразования.