Производство тротуарной плитки и брусчатки: технологии, материалы и оборудование
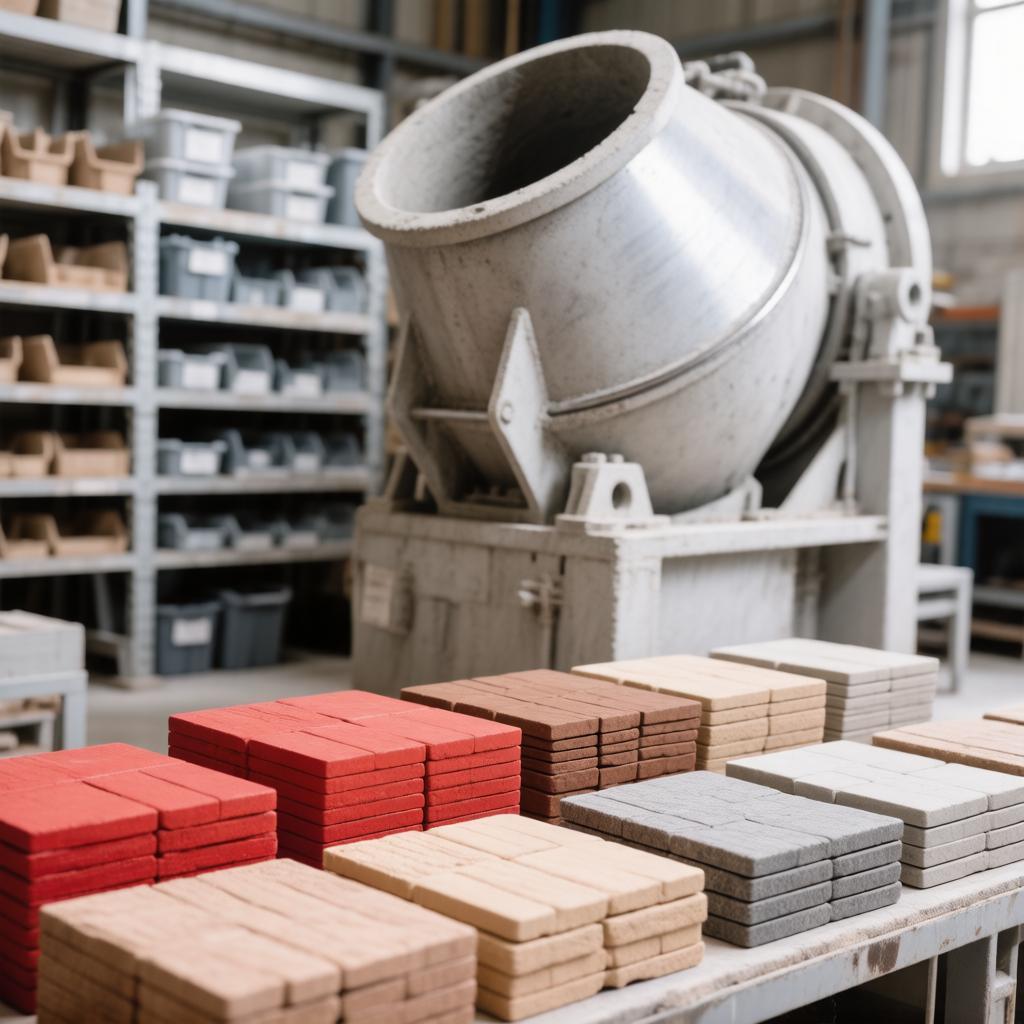
Производство бетонной тротуарной плитки — это технологический процесс, в котором качество конечного изделия зависит от трех равнозначных факторов: состава бетонной смеси, точности дозирования компонентов и выбранного метода формования. В современной промышленности выделяют три основных способа изготовления: вибролитье, вибропрессование и гиперпрессование.
1 Сырьевые компоненты и их роль
Основой любой плитки служит тяжелый бетон. Его базовый состав включает:
- Цемент: Связующее вещество. Для производства качественной плитки используется портландцемент марки не ниже М500 (Д0), без минеральных добавок. Он обеспечивает прочность на сжатие и скорость набора марочной прочности.
- Заполнители: Кварцевый песок с модулем крупности до 2,5 мм и щебень или гранитный отсев фракции 3–10 мм. Наполнитель формирует каркас бетона, снижает усадку при высыхании и определяет плотность изделия.
- Вода: Должна быть чистой, без примесей солей и масел. Водоцементное отношение (В/Ц) строго контролируется; его избыток резко снижает морозостойкость и прочность.
- Пигменты: Неорганические красящие добавки (чаще всего оксиды железа для коричневых и красных оттенков, оксид хрома для зеленых, диоксид титана для белых). Пигмент вводится в количестве 2–5% от массы цемента. Важно использовать светостойкие пигменты, чтобы цвет не выгорал под воздействием ультрафиолета.
- Химические добавки (модификаторы):
- Пластификаторы и суперпластификаторы: увеличивают подвижность смеси без добавления лишней воды. Обязательны для метода вибролитья.
- Гидрофобизаторы: снижают водопоглощение, защищая плитку от разрушения при замерзании влаги внутри пор.
- Воздухововлекающие добавки: создают микроскопические замкнутые поры, которые принимают расширяющийся лед, повышая морозостойкость до F200-F300.
- Ускорители твердения: позволяют сократить время выдержки изделий перед распалубкой.
2 Технологии производства
Метод вибролитья
Этот метод ориентирован на создание высокодекоративной плитки сложной формы, имитирующей дерево, камень или кирпич ручной формовки.
- Суть процесса: Жесткая бетонная смесь заливается в эластичные пластиковые или полиуретановые формы. Формы устанавливаются на вибростол, где под действием интенсивной вибрации из смеси удаляются пузырьки воздуха, а частицы заполнителя плотно укладываются.
- Особенности: требует большого количества ручного труда. Изделия имеют глянцевую поверхность, но могут отличаться по толщине в пределах одной партии.
- Рецептура (ориентировочно на 1 кв.м. плитки толщиной 6 см):
- Цемент М500 Д0 — 50 кг.
- Отсев (фракция 0,5–5 мм) — 170 кг.
- Песок — 15 кг.
- Вода — около 10–15 литров (в зависимости от влажности песка).
- Пластификатор — согласно инструкции производителя (обычно 0,5–1% от массы цемента).
- Пигмент — 2–2,5 кг.
- Нюанс экономии: поскольку пигмент — самый дорогой компонент, часто применяют двухслойную заливку. Сначала в форму заливают тонкий окрашенный слой (около 1 см) и включают вибростол на несколько секунд, затем доливают основной серый слой бетона.
Метод вибропрессования
Основной промышленный стандарт для мощения городских территорий, парковок и дорог.
- Суть процесса: используется полусухая бетонная смесь (жесткая консистенция, напоминающая влажный грунт). Смесь подается в матрицу (металлическую форму), которая стоит на вибрирующем столе. Сверху на смесь давит пуансон (зеркальное отражение матрицы). Под одновременным воздействием высокого давления и вибрации происходит немедленное уплотнение смеси.
- Оборудование: Автоматизированные линии, включающие бетоносмеситель принудительного действия, конвейер подачи, вибропресс, автомат-укладчик на технологические поддоны и пропарочную камеру.
- Результат: Плитка имеет строгую геометрию, шероховатую (антискользящую) поверхность, высокую плотность (водопоглощение менее 6%) и низкую себестоимость при больших объемах. Прочность на сжатие достигает 40–60 МПа.
Гиперпрессование
Технология полусухого прессования под сверхвысоким давлением (от 20 МПа и выше) без активной фазы вибрации. Применяется реже, в основном для производства мелкоштучных изделий высокой плотности.
3 Оборудование производственной линии
Состав оборудования напрямую зависит от выбранной технологии:
| Этап |
Оборудование для вибролитья |
Оборудование для вибропрессования |
| Приготовление смеси |
Гравитационная бетономешалка («груша») |
Смеситель принудительного действия (планетарный или двухвальный) |
| Формование |
Формовочный стол, стеллажи с пластиковыми формами |
Вибропресс (автоматическая матрица и пуансон) |
| Уплотнение |
Вибростол (электромеханический или площадочный вибратор) |
Гидроцилиндры пресса + встроенный виброблок |
| Твердение |
Теплая камера (+35°C) или естественная сушка под пленкой |
Пропарочная камера или камеры тепловлажностной обработки (ТВО) |
| Распалубка |
Ванна для нагрева форм (для облегчения выемки), распалубочный стол |
Автомат-съемник, перекладчик на паллеты |
| Подготовка форм |
Емкость для мойки кислотой, аппарат высокого давления |
Обычно не требуется (металл очищается механически) |
4 Постпроизводственные процессы
- Выдержка и набор прочности: сразу после формования плитка набирает лишь начальную структурную прочность. В первые 24 часа критически важно поддерживать температуру не ниже +5...+10°C, иначе гидратация цемента остановится. При использовании ускорителей и тепла (+35...+50°C в камере) первичную распалубку можно производить через 12–18 часов. Полный набор марочной прочности (100%) достигается через 28 суток нормального твердения.
- Распалубка: Извлечение из форм. В вибролитье для этого формы иногда опускают в теплую воду (50–60°C), чтобы пластик расширился и легко отпустил бетон.
- Складирование: Готовая плитка укладывается на деревянные европоддоны, фиксируется стрейч-пленкой или упаковочной лентой. Хранить ее следует штабелями не более 2 метров высотой под навесом, защищая от прямого попадания осадков в течение первых 10–14 дней.
Соблюдение точных пропорций, использование качественного сырья и контроль температуры на этапе сушки являются главными условиями получения долговечного покрытия, способного выдерживать российские климатические условия с резкими перепадами температур.