Ремонт и изготовление лодок из стеклопластика: технологии, материалы и оборудование
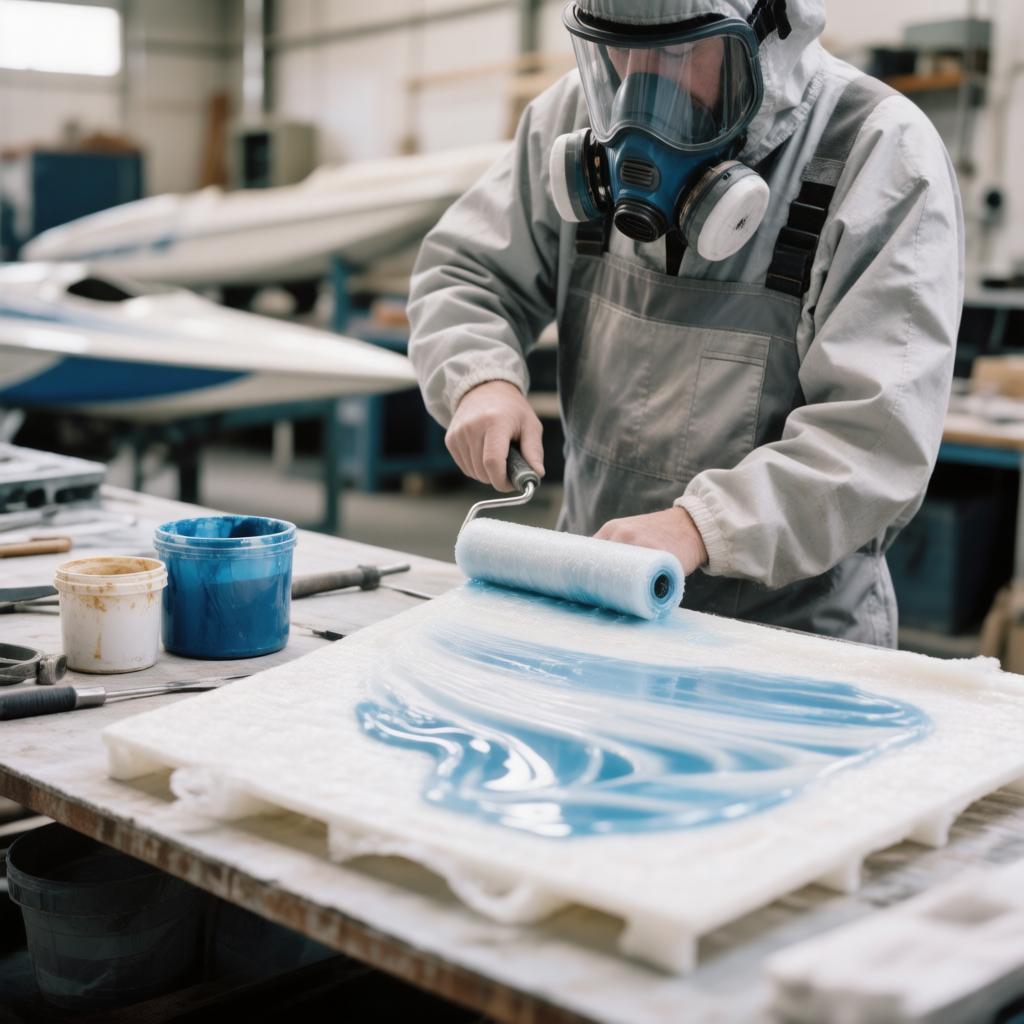
Технология изготовления и ремонта лодок из стеклопластика — это классический процесс формования композитных конструкций. В судостроении полиэфирная смола является основным материалом для производства корпусов благодаря низкой стоимости и высокой скорости работы, в то время как эпоксидная смола считается «золотым стандартом» для качественного ремонта.
Материалы и оборудование
| Категория |
Наименование и характеристики |
| Связующие |
1. Полиэфирная смола (Ортофталевая/Изофталевая): Дешевая, быстро полимеризуется (20–40 минут), дает сильную усадку. Используется для постройки новых корпусов.
2. Винилэфирная смола: Промежуточный вариант с лучшей водостойкостью и адгезией.
3. Эпоксидная смола (например, ЭД-20 + ТЭТА): Дорогая, практически безусадочная, высочайшая прочность сцепления. Обязательна для ремонта старых полиэфирных корпусов. |
| Армирующие материалы |
1. Стекломат: Рубленое волокно плотностью 300–600 г/м². Используется со полиэфирной смолой (связующее растворяет эмульсию мата). Создает толщину.
2. Стеклоткань: Плотность 150–400 г/м². Используется с эпоксидной смолой. Дает основную конструкционную прочность.
3. Ровинг: Для набора толщины методом напыления или намотки. |
| Оборудование |
Углошлифовальная машина (УШМ) с лепестковыми кругами (P40–P80), промышленные фены, жесткие прикаточные валики (металлические угловые, резиновые), кисти-флейцы, шпатели, электронные весы, респираторы с фильтрами органики (марка A2P3). |
Технология изготовления корпуса лодки (формовка)
Процесс происходит в матрице (негативной форме).
- Подготовка матрицы: Поверхность полируется до зеркального блеска и наносится разделительный воск в 4–6 слоев.
- Нанесение гелькоута: Распылителем наносится декоративно-защитный слой толщиной 0,5–0,8 мм. Гелькоут — это та же модифицированная полиэфирная смола с пигментом и УФ-фильтрами. Он должен отвердеть до состояния «отлипа» (палец прилипает, но не пачкается).
- Ламинация:
- Наносится барьерный слой полиэфирной смолы поверх гелькоута для предотвращения миграции стирола (который вызывает осмос — пузыри под гелькоутом).
- Укладывается первый слой стекломата (300 г/м²). Кистью тщательно вбивается смола в волокна. Важно избегать сухих пятен.
- Последовательно укладываются слои мата (450–600 г/м²) или ткани. Общая толщина борта обычно составляет 3–5 мм, днища — 5–8 мм.
- Каждый слой прокатывается жестким валиком для удаления пузырьков воздуха («закипания») и уплотнения структуры.
- Набор прочности: Полиэфирная смола набирает 80% прочности за сутки, но полная полимеризация занимает около 7 дней.
- Сборка: Секции (корпус, палуба) извлекаются из матриц, обрезаются по контуру и склеиваются между собой полосами стеклоткани на полиэфирной смоле. Фланцы часто усиливаются алюминиевым профилем.
Технология ремонта повреждений (трещины, пробоины, осмос)
Главное правило морского ремонта: ремонтировать полиэфирную лодку следует только эпоксидной смолой. Эпоксидка имеет отличную адгезию к старой полиэфирке, тогда как полиэфирка к застывшей эпоксидке почти не липнет.
1. Подготовка зоны ремонта (Критический этап)
- Расшивка: Повреждение расшивается болгаркой. Трещина превращается в V-образную канавку. Если есть дыра, вырезаются все поврежденные участки до здорового пластика.
- Снятие фаски: По периметру здоровой зоны снимается скос старого ламината под углом 10–15° на ширину 5–10 см. Это создает огромную площадь контакта для новой заплаты.
- Удаление влаги: Стеклопластик гигроскопичен. Если вода попала внутрь, ее нужно выпарить. Лодку сушат в теплом помещении минимум 48–72 часа. Можно использовать строительный фен. Если залить влажный пластик смолой, зимой вода замерзнет и разорвет ремонт изнутри.
- Обезжиривание: Двукратная протирка ацетоном или обезжиривателем.
2. Формирование заплатки
Используется метод ступенчатого перекрытия:
- Нарезается стеклоткань (для эпоксидки лучше всего подходит ткань полотняного переплетения, например, Т-11 или Э3-200).
- Готовится несколько кусков: каждый следующий больше предыдущего на 2–3 см со всех сторон.
- Смешивается эпоксидная смола с отвердителем (ТЭТА предпочтительнее для пропитки из-за низкой вязкости).
3. Процесс ламинирования
- Первый слой смолы наносится кистью на подготовленную поверхность.
- Накладывается самый маленький кусок ткани. Валиком он пропитывается «по сухому» (смола продавливается сквозь плетение сверху вниз). Ткань должна стать полностью прозрачной.
- Пока предыдущий слой находится в стадии геля (не затвердел окончательно), накладывается следующий кусок ткани большего размера. Операция повторяется 3–5 раз.
- Важно: Межслойная адгезия «по сырому» в разы выше, чем шлифовка между слоями. Если слой уже встал, его обязательно нужно зашкурить P80 перед нанесением следующего.
- Излишки смолы выгоняются валиком. Толщина заплатки должна быть чуть больше толщины оригинального корпуса (с учетом последующей шлифовки).
4. Финишная обработка
- После полного отверждения (при +20°C эпоксидка требует 24 часа до механической обработки) заплатка выравнивается.
- Сначала используется грубая шпатлевка со стекловолокном для заполнения пор и рисок.
- Затем финишная шпаклевка.
- Шлифовка абразивами от P80 до P320.
- Защита от осмоса: для подводной части крайне рекомендуется покрыть весь отремонтированный участок эпоксидным барьерным грунтом, который закроет микропоры пластика от проникновения воды.
- Покраска необрастающей краской (если лодка моторная) или палубной эмалью.