Производство бордюров и поребриков: технологии, материалы и оборудование
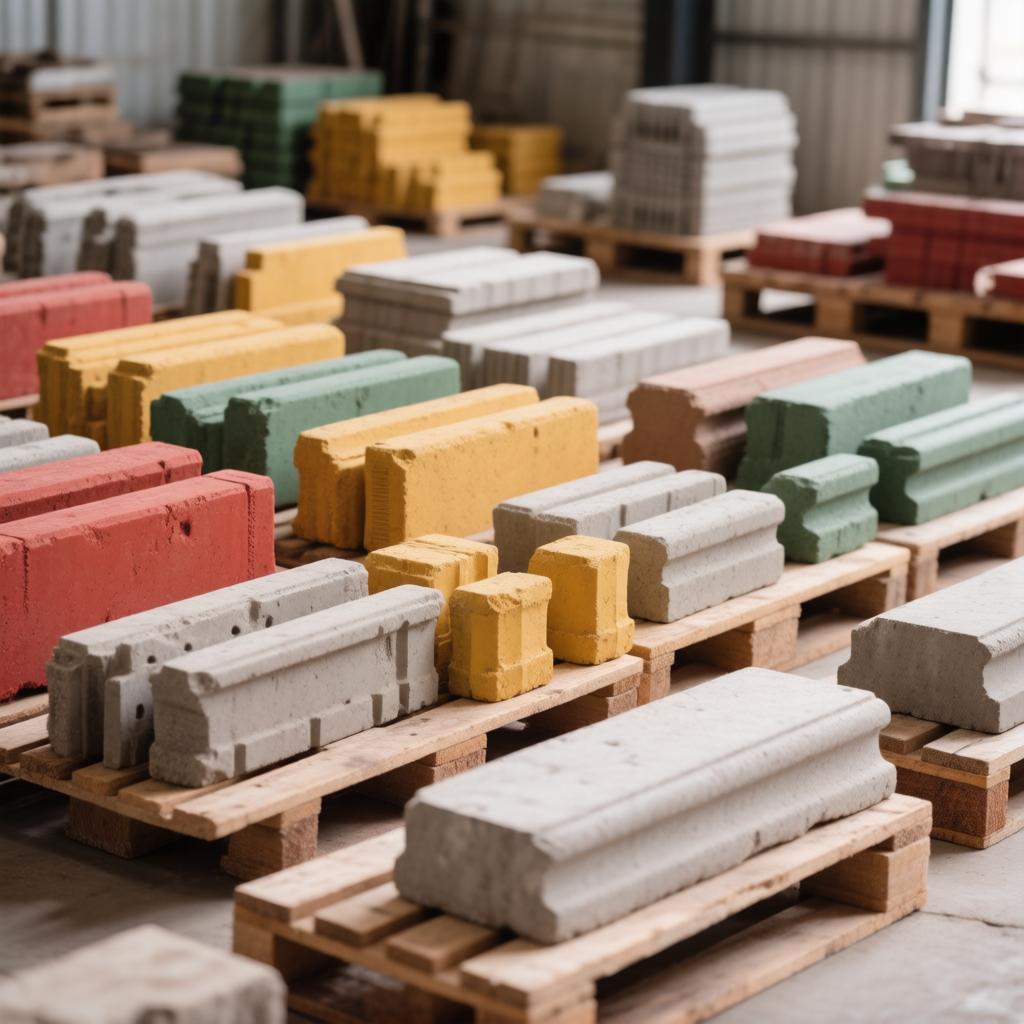
Бортовой камень (официальное название изделий) — это ключевой элемент благоустройства, который удерживает дорожное покрытие от расползания, защищает кромки тротуаров и выполняет водоотводящую функцию. В зависимости от способа укладки их разделяют на бордюры (верхняя грань вровень с покрытием) и поребрики (верхняя грань выступает над стыком поверхностей), хотя технологически они производятся одинаково.
Производство бетонных бортовых камней осуществляется двумя основными методами: вибролитьем и вибропрессованием.
1 Классификация изделий по назначению
- Садовые: Вес до 18 кг. Применяются для разграничения газонов и пешеходных зон на частных участках.
- Тротуарные: Вес 18–25 кг. Используются в парках и вдоль городских тротуаров.
- Дорожные: Массивные изделия весом 80–120 кг. Отделяют проезжую часть от обочины или тротуара, выдерживают наезды автотранспорта.
- Магистральные: Вес до 190 кг. Устанавливаются на скоростных шоссе и мостах, обладают максимальным сроком службы.
2 Сырьевые компоненты и химические добавки
Основой служит мелкозернистый или тяжелый бетон. Качество бордюра напрямую зависит от низкого водоцементного отношения (В/Ц).
Базовый состав смеси (для вибропрессования):
- Цемент: Портландцемент М500 Д0 без добавок. Для дорожных и магистральных бордюров часто используют высокомарочные цементы ЦЕМ I 42,5Н.
- Наполнитель: Мытый речной песок и гранитный щебень фракции 5–10 мм. Использование известнякового щебня не рекомендуется из-за его низкой морозостойкости.
- Пигменты: Неорганические железоокисные красители. Для получения черного цвета используется технический углерод (сажа). Пигмент вводится в количестве 3–5% от массы цемента.
- Важный нюанс: Бордюры редко делают двухслойными (в отличие от плитки), поэтому пигмент распределяется равномерно по всему объему бетона.
- Добавки (модификаторы):
- Суперпластификаторы (на поликарбоксилатной основе): Позволяют снизить количество воды на 20–30%, что критически важно для достижения высокой плотности камня.
- Фиброволокно (полипропиленовое или базальтовое): Добавляется для предотвращения усадочных трещин при твердении и повышения ударной вязкости.
- Гидрофобизаторы: снижают водопоглощение до минимума, предотвращая разрушение камня изнутри при циклах замораживания-оттаивания.
- Воздухововлекающие добавки: создают систему микропор, куда уходит расширяющаяся вода при замерзании, повышая марку морозостойкости до F300.
3 Технологии производства
Метод вибролитья
Подходит для частного производства или малых партий нестандартных форм.
- Процесс: Жидкий раствор заливается в пластиковые или резиновые формы, установленные на вибростоле. Длительная вибрация уплотняет смесь и выгоняет воздух.
- Особенности: Изделия имеют гладкую поверхность, но высокое водопоглощение и низкую геометрическую точность. Прочность таких бордюров ниже прессованных на 30–40%. Срок набора прочности перед распалубкой составляет около 48 часов.
Метод вибропрессования (промышленный стандарт)
Используется полусухая жесткая смесь. Процесс происходит на автоматизированных линиях под воздействием вибрации и высокого давления пуансона.
- Преимущества: Идеальная геометрия, шероховатая антискользящая поверхность, высокая плотность (марка прочности М300-М400), возможность выпуска сотен метров погонных в смену.
- Оборудование: Стационарные вибропрессы.
4 Оборудование производственной линии вибропрессования
Для запуска промышленного цеха требуется комплекс оборудования:
- Бетоносмеситель принудительного действия: Горизонтальный одновальный или планетарный. Гравитационные мешалки («груши») не способны качественно перемешать полусухую жесткую смесь.
- Система подачи смеси: Скиповый подъемник или ленточный конвейер, доставляющий бетон в бункер вибропресса.
- Вибропресс: Основной агрегат, состоящий из виброплощадки, бункера-дозатора, матрицы (определяет форму) и пуансона (создает давление).
- Автомат-укладчик: переносит свежеотформованные камни на технологические деревянные поддоны.
- Камера тепловлажностной обработки (ТВО): Пропарочная камера, где при температуре +50...+70°C и влажности 95% бордюры набирают 70% проектной прочности всего за 8–10 часов.
- Металлические поддоны: Многоразовая оснастка, служащая дном формы в процессе прессования.
5 Этапы технологического процесса
- Дозирование и смешивание: Компоненты взвешиваются автоматически. Сначала в смеситель загружаются сухие ингредиенты (песок, цемент, пигмент) и перемешиваются 1–2 минуты для равномерности окраски. Затем добавляется вода с разведенным пластификатором. Время финального замеса — строго регламентировано (обычно 3–5 минут).
- Формование: Поддон подается в зону пресса. Матрица опускается на поддон. Пуансон начинает давить на смесь (давление до 15 атмосфер), одновременно включается вибрация. Смесь мгновенно теряет подвижность и превращается в монолитный камень.
- Распалубка: Матрица поднимается, а автомат-укладчик сдвигает ряд готовых бордюров на поддоне в сторону.
- Тепловлажностная обработка: Стеллажи с поддонами закатываются в пропарочную камеру. Это самый быстрый способ получить изделие, готовое к транспортировке на следующий день.
- Складирование и пакетирование: после выхода из камеры бордюры снимают с технологических поддонов на деревянные транспортные паллеты, маркируют согласно ГОСТ 6665-91 и обвязывают лентой.