Производство вазонов и скульптур из бетона: технологии, материалы и оборудование
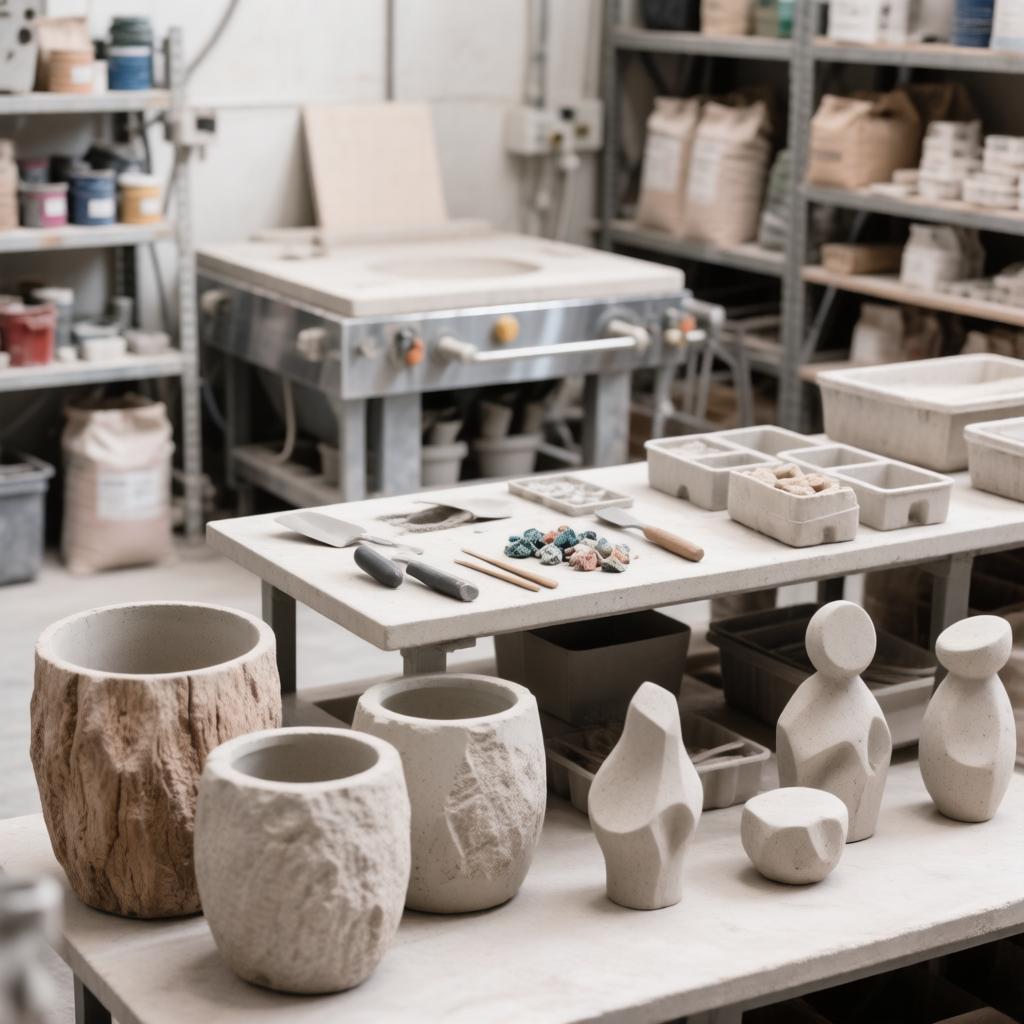
Производство вазонов и скульптур из бетона (часто называемого архитектурным или арт-бетоном) — это творческий процесс, сочетающий в себе строительные технологии и художественное литье. В отличие от выпуска стандартных стеновых блоков, здесь на первый план выходят пластичность смеси, детализация рельефа и эстетика поверхности.
1 Сырьевые компоненты
Состав смеси для малых архитектурных форм (МАФ) отличается от конструкционного бетона повышенным содержанием связующего и наличием декоративных наполнителей:
- Вяжущее: Портландцемент М500 Д0. Для получения светлых, чистых оттенков (белый мрамор, песчаник) используется белый цемент (например, CEM I 52,5R). Серый цемент применяется для имитации темного гранита, базальта или лофт-бетона.
- Наполнитель: Кварцевый песок фракции 0,1–0,5 мм обеспечивает гладкость поверхности. Для крупных изделий внутрь закладывается силовой каркас из стальной арматуры или стеклопластиковой сетки, а основной объем заполняется тяжелым бетоном с щебнем мелкой фракции (5–10 мм).
- Армирующая фибра: Полипропиленовая или базальтовая фибра длиной 6–12 мм. Она предотвращает усадочное трещинообразование при высыхании и повышает ударную вязкость изделия.
- Пигменты: Железоокисные пигменты (Германия, Чехия, Китай), стойкие к щелочной среде цемента и ультрафиолету. Порошковые пигменты предварительно смешиваются с сухим цементом («сухой замес»), чтобы избежать комкования. Расход составляет 3–5% от массы цемента для насыщенного цвета.
- Декоративный заполнитель: Цветная мраморная, гранитная или кварцевая крошка (фракция 3–10 мм) для создания эффекта «мытого бетона» или терраццо.
2 Добавки-модификаторы
Без химической химии получить качественное изделие сложной формы невозможно. Основные группы добавок:
- Гиперпластификаторы (на поликарбоксилатной основе): Позволяют снизить водоцементное отношение до 0,28–0,32. Смесь становится текучей как густая сметана, легко проливается в мелкие детали формы, но не расслаивается.
- Воздухововлекающие добавки: создают микропоры, которые компенсируют расширение воды при замерзании, повышая морозостойкость до F300 и выше.
- Замедлители схватывания: критически важны для скульптур. Они продлевают время жизни раствора до 3–4 часов, позволяя мастеру прорабатывать фактуру, заглаживать швы и вносить правки.
- Гидрофобизаторы: снижают водопоглощение готового изделия, предотвращая появление высолов (белого соляного налета) и разрушение при перепадах температур.
3 Оборудование
Для производства вазонов и скульптур требуется компактный, но производительный парк оборудования:
- Растворосмеситель принудительного действия: планетарный смеситель или турбулентная установка. Использование обычных гравитационных «груш» недопустимо: они не справляются с густой смесью, пигментами и фиброй, оставляя сухие зоны.
- Вибростол: горизонтальный виброплощадка с регулируемой амплитудой. Необходим для удаления пузырьков воздуха из толщи смеси. При работе с силиконовыми формами важно использовать низкие частоты вибрации, чтобы жидкий раствор не выплеснулся за края.
- Формовочное оборудование:
- Для серийных вазонов: ручные гидравлические прессы или станки вибропрессования жестких смесей.
- Для скульптур: шпатели, мастерки, пневмоинструмент для набивки жесткой смеси, аэрографы для нанесения лицевого слоя.
- Камера термической обработки (ТВО): Пропарочная камера ускоряет набор прочности в 5–7 раз. Изделие выдерживается при температуре 50–60 °C и влажности 95%.
- Оборудование для постобработки: Шлифовальные машины (УШМ) с алмазными насадками, пескоструйные аппараты (для вскрытия фактуры камня), краскопульты для нанесения защитного лака.
4 Технологический процесс по шагам
А. Производство методом вибролитья (вазоны, плитка, простые скульптуры)
Этот метод позволяет тиражировать изделия любой сложности.
- Подготовка формы: используются формы из ПВХ-пластика, АБС-сополимера или силикона/полиуретана (для высокой детализации). Форма очищается и смазывается антиадгезивом (эмульсолом или специализированным составом на восковой основе).
- Приготовление лицевого слоя: смешивается цемент, песок, пигмент и вода с пластификатором. Этот слой имеет толщину 5–10 мм.
- Заливка: Лицевой слой заливается в форму. Включается вибростол на 15–20 секунд для уплотнения и выхода пузырей.
- Основной слой: пока лицевой слой не схватился, готовится основной бетон (более жесткий, часто с фиброй и щебнем). Он укладывается в форму и снова вибрируется до появления на поверхности цементного молочка.
- Распалубка: через 18–24 часа (при нормальной температуре) или через 6–8 часов (после прогрева в камере ТВО) форма переворачивается, и готовое изделие извлекается.
Б. Свободное моделирование и набивка (скульптуры)
- Создание каркаса: изготавливается несущий скелет из арматуры, который обтягивается металлической сеткой.
- Нанесение чернового слоя: Жидкий бетон набрызгивается на сетку для первичного сцепления.
- Набивка или лепка: на каркас наносится густой скульптурный бетон. Если скульптура полая внутри, используется разъемная модель (болванка из пенопласта или глины), которая после схватывания бетона вымывается или вынимается.
- Художественная обработка: пока бетон находится в стадии «пластилиновой твердости» (через 4–8 часов), мастер вырезает фактуру камня, дерева или сглаживает поверхности специальными циклями.
- Уход: Скульптура накрывается пленкой для медленного испарения влаги (в течение 7 дней), что исключает микротрещины.
После набора отпускной прочности (70%) все изделия проходят обработку гидрофобизатором, что защищает их от разрушения влагой в условиях круглогодичного нахождения на улице.